Generador de nitrógeno para envasado de alimentos: oxígeno residual, pureza y caudal
Lo que decide la vida útil no es la cifra de la botella, sino el oxígeno que queda dentro del envase cerrado. NITROBERG® produce ese nitrógeno en su propia planta a partir de aire comprimido, con la pureza que usted ajusta, turno tras turno. Esta página recorre la pureza y el caudal que una línea de envasado necesita realmente, para que un generador de nitrógeno para envasado de alimentos se dimensione sobre su producto y no sobre un catálogo.
Qué hace el nitrógeno en el envasado de alimentos
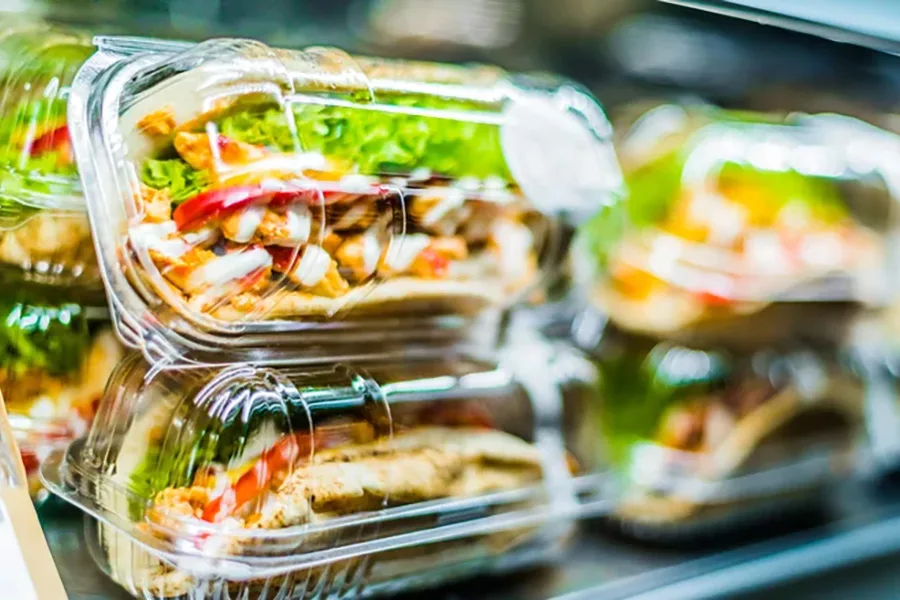
El envasado en atmósfera modificada (MAP) sustituye el aire del interior del envase por un gas definido. El nitrógeno es el gas que desplaza, porque es químicamente inerte y no actúa sobre el producto. Menos oxígeno en el espacio de cabeza significa una oxidación más lenta de grasas y pigmentos y un crecimiento frenado de los microorganismos de alteración aerobios, es decir, vida útil ganada sin añadir nada a la receta. En patatas fritas, productos de panadería y otras piezas sensibles a la presión el gas cumple además una segunda función: el colchón mantiene la forma del envase y el contenido llega intacto.
El gas entra de dos maneras. La mayoría de las líneas barren el envase antes del sellado, con boquillas que atraviesan el espacio de cabeza en una envasadora flow pack o en una termoselladora de barquetas mientras la línea sigue en marcha. Cuando el objetivo de oxígeno residual es más estricto, el envase se evacua primero y después se inunda con gas, lo que alcanza valores más bajos pero cuesta tiempo de ciclo. En ambos casos, lo que sale del generador y lo que queda dentro del envase son dos cifras distintas, y solo una de ellas aparece en una reclamación.
Un generador PSA obtiene el gas haciendo pasar aire comprimido por un tamiz molecular de carbono, que fija el oxígeno y la humedad mucho más rápido que el nitrógeno, mientras la segunda columna se regenera. El proceso en sí se explica en la página del generador de nitrógeno PSA. Esta página se queda en el paso de envasado. El nitrógeno empleado en otros puntos de una planta de alimentación, como la inertización de depósitos o el trasiego de producto, se trata en nitrógeno en alimentación y bebidas.
El oxígeno residual decide la vida útil, no la pureza del gas por sí sola
La pureza en el generador fija un suelo. Al 99,5 % el gas todavía arrastra 5.000 ppm de oxígeno, es decir, un 0,5 %. Al 99,9 % baja a 1.000 ppm, o un 0,1 %. Su envase no bajará de ese suelo, pero rara vez lo alcanza, porque entre el generador y el sellado se interponen otras tres cosas.
La pureza del gas en el generador
Es el suelo y nada más. Por encima de la banda MAP sigue bajando sobre el papel mientras el envase deja de notarlo, y eso es lo más útil que se puede saber antes de dimensionar una instalación.
El tiempo de barrido y la geometría de las boquillas
Hasta qué punto se ha desplazado el aire antes de que cierre el sellado. En una línea rápida suele ser el término más pesado de la ecuación, y es un ajuste de máquina, no una especificación de gas.
El principio de la máquina
El barrido en ciclo continuo deja más oxígeno que evacuar e inundar. Esa elección se toma al comprar la envasadora, mucho antes de que nadie mire el gas.
La integridad del sellado
Un canal en la soldadura deja entrar aire durante días. Un gas perfecto y un sellado deficiente dan un envase que falla al final de la vida útil declarada en lugar de al principio.
El orden útil es por tanto el inverso del habitual: fije el oxígeno residual que su producto necesita, compruebe qué pueden sostener su máquina y su sellado, y solo entonces decida qué pureza debe salir del generador.
Qué pureza de nitrógeno necesita realmente una línea de envasado
En la práctica, el envasado de alimentos trabaja entre 99,5 % y 99,9 %. Por debajo, es el propio gas el que empieza a limitar lo que el envase puede alcanzar. Por encima, el límite pasa a la máquina, y la pureza adicional se paga sin llegar a ninguna parte.
| Pureza | Oxígeno residual en el gas | Qué significa para un envase | Factor aire |
|---|---|---|---|
| 99 % | 10.000 ppm | 1,0 % de oxígeno en el gas, suficiente para que el propio gas empiece a limitar. | 2,6 |
| 99,5 % | 5.000 ppm | 0,5 % de oxígeno. El punto de trabajo habitual de las líneas con barrido. | 2,9 |
| 99,9 % | 1.000 ppm | 0,1 % de oxígeno. Para objetivos más estrictos o productos sensibles. | 3,4 |
| 99,99 % | 100 ppm | Por debajo de lo que una envasadora sostiene normalmente. | 4,6 |
| 99,999 % | 10 ppm | Terreno de laboratorio y electrónica, no de envasado. | 6,4 |
Contraste la calidad elegida con su propia especificación de producto y con sus valores medidos en envase, porque el objetivo se mueve con el contenido en grasa, la actividad de agua, la película de envase y la vida útil que usted promete. Berg suministra 99,999 % allí donde un proceso lo requiere. En una línea de envasado esa pureza normalmente no llega al envase, pero sí llega a la factura eléctrica en cada hora de producción.
Lo que 99,5 % de nitrógeno le ahorra en aire comprimido
Cada tamaño NITROBERG® PSA consume una cantidad definida de aire comprimido por cada metro cúbico de nitrógeno. Esa relación, el factor aire, depende únicamente de la pureza que se ajuste, y el envasado de alimentos cae justo en el extremo económico de la curva.
Tome una línea que necesita 80 Nm³/h. Al 99,5 % consume unos 232 Nm³/h de aire comprimido. Especifique 99,999 % para los mismos 80 Nm³/h y la demanda sube a unos 512 Nm³/h. Eso es más del doble de compresor, del doble de electricidad y del doble de sala de compresores, por un oxígeno que el envase nunca iba a notar.
Lo relevante es que ese factor corre en cada hora de producción, no una sola vez en la compra. En una línea a dos turnos, el aire comprimido es la mayor parte del coste de explotación, y queda fijado el día en que la pureza se escribe en la petición de oferta. Cuando la instalación se entrega como sistema completo, la etapa de mezcla automática está calculada exactamente sobre ese punto de trabajo, con un factor aire de 2,9 al 99,5 %.
Cuánto nitrógeno consume su línea de envasado
Empiece por el envase
El volumen del espacio de cabeza multiplicado por un factor de barrido da el gas necesario por envase. Ese factor depende del principio de la máquina y de con qué profundidad se barre el espacio de cabeza, así que tómelo de su fabricante de maquinaria o de sus propias mediciones, no de una tabla.
Escale a la cadencia de línea
Envases por minuto multiplicados por 60 dan Nm³/h. Con más de una línea, aplique un factor de simultaneidad realista. Sumar los picos de todas las líneas es el camino más habitual hacia una instalación sobredimensionada, porque los cambios de formato y las limpiezas rara vez coinciden en todas partes.
Deduzca la pureza de su especificación de oxígeno residual
No de la calidad más alta disponible. La tabla anterior es el punto de partida, sus propias mediciones en envase son la confirmación.
Compruebe el aire comprimido
El caudal multiplicado por el factor aire da la demanda. La calidad cuenta tanto como la cantidad: los arrastres de aceite y la humedad residual acortan la vida del tamiz molecular de carbono, de modo que un secador subdimensionado cuesta más en cinco años que un compresor algo justo. NITROBERG® requiere aire comprimido conforme a ISO 8573-1:2010 clase 1.4.1 a 7 bar(g).
¿Necesita dimensionar para su aplicación?
Envíenos su perfil de consumo y datos operativos. Nuestro equipo de ingeniería dimensionará el generador.
Generadores de nitrógeno NITROBERG® en el rango de pureza del envasado de alimentos
NITROBERG® abarca 18 tamaños en total, listados por completo en el resumen de generadores de nitrógeno. Los tamaños siguientes se muestran en las dos calidades que importan para el envasado, con el aire comprimido que cada uno necesita al 99,5 %.
| Modelo | N₂ al 99,5 % | N₂ al 99,9 % | Aire comprimido al 99,5 % |
|---|---|---|---|
| NITROBERG® 500 | 6,2 Nm³/h | 4,1 Nm³/h | 18,0 Nm³/h |
| NITROBERG® 700 | 17,4 Nm³/h | 11,5 Nm³/h | 50,3 Nm³/h |
| NITROBERG® 900 | 38,2 Nm³/h | 25,3 Nm³/h | 110,8 Nm³/h |
| NITROBERG® 1100 | 68,2 Nm³/h | 45,1 Nm³/h | 197,8 Nm³/h |
| NITROBERG® 1200 | 84,3 Nm³/h | 55,8 Nm³/h | 244,5 Nm³/h |
| NITROBERG® 1300 | 119,0 Nm³/h | 78,7 Nm³/h | 345,2 Nm³/h |
| NITROBERG® 1500 | 233,1 Nm³/h | 154,2 Nm³/h | 676,0 Nm³/h |
| NITROBERG® 1700 | 335,7 Nm³/h | 222,0 Nm³/h | 973,5 Nm³/h |
Una línea única con 80 Nm³/h al 99,5 % queda entre la 1100 y la 1200. Una segunda línea, un objetivo de oxígeno más estricto o el paso del barrido a la evacuación desplazan hacia arriba. La gama no termina ahí y llega hasta 990,3 Nm³/h en esta calidad, lo que cubre una planta con varias naves y no una máquina aislada.
Donde no hay aire comprimido adecuado en planta, el generador se proyecta como instalación completa y no como máquina suelta: estación de compresores, tratamiento de aire, depósito pulmón, generador y almacenamiento de nitrógeno, dimensionados como una sola cadena y procedentes de una única fuente dentro del BERG Group. El sistema completo de nitrógeno recoge las configuraciones plug-and-play premontadas de NITROBERG® 500 a 900; por encima de esos tamaños la misma cadena se compone como proyecto. Los equipos a presión NITROBERG® aplicables cuentan con evaluación de conformidad conforme a la PED 2014/68/EU dentro del alcance certificado. La ingeniería y la fabricación son Made in Germany.
Lo que un depósito de nitrógeno cuesta realmente a una planta alimentaria
Un depósito de nitrógeno líquido entrega pureza y caudal de pico sin discusión. Lo que no entrega es un coste que siga a su producción. El alquiler corre durante las semanas tranquilas entre campañas, las pérdidas por evaporación siguen cada noche funcione la línea o no, los contratos de suministro llevan cláusulas de revisión de precio, y el calendario de entrega que decide cuándo está lleno el depósito no es suyo. Las botellas evitan el alquiler pero llevan el cambio al centro de una producción en marcha, y en una línea que barre de forma continua eso ocurre más a menudo de lo previsto.
Generar en planta cambia todo eso por una inversión y una factura eléctrica que usted puede incorporar al coste por envase. Frente al suministro de gas licuado, un generador PSA de Berg se amortiza normalmente en dos o tres años, y la cuenta mejora cuanto más cerca esté su pureza de trabajo del extremo inferior de la banda MAP.
Una pureza que usted ajusta, no la más alta disponible
El generador trabaja en la calidad que sus envases necesitan. Ese único ajuste determina el tamaño del compresor que va detrás, y ahí es donde está realmente el coste de explotación.
Piezas de desgaste estándar, sin dependencia del fabricante
Filtros y consumibles son artículos corrientes del mercado libre. No hay un programa de repuestos propietario después de la compra, y merece la pena preguntar a cada proveedor que compare de dónde vienen sus filtros.
Diseñado y fabricado en un mismo sitio
Berg desarrolla y produce los generadores por su cuenta, de modo que la especificación, los planos y el montaje quedan en un mismo equipo, capaz de responder a una pregunta sobre su configuración.
Acceso directo a ingeniería
Las preguntas de dimensionado van a los ingenieros que diseñan las instalaciones, no a un centro de llamadas. La garantía corre tres años y hasta cinco años con contrato de servicio.
Qué necesita un generador de nitrógeno en planta
| Parámetro | Valor |
|---|---|
| Presión de servicio | 10 bar |
| Presión de entrada de aire comprimido | 7 bar(g) |
| Calidad del aire comprimido | ISO 8573-1:2010 clase 1.4.1 |
| Nivel sonoro | 55 a 78 dB(A) |
| Temperatura ambiente | +5 °C a +40 °C |
La calidad del aire comprimido es un requisito sobre su red y no una propiedad del generador, y es el punto que más se subestima. El aceite y la humedad que llegan al tamiz acortan su vida, y ese coste aparece años después como caudal que baja, no como avería.
Un depósito pulmón entra en el proyecto aunque la demanda media parezca cómoda. Las líneas de envasado no consumen de forma uniforme: el arranque tras una limpieza, un cambio de formato y los primeros minutos de una producción exigen más que la media, y el pulmón cubre esos picos para que el generador no tenga que dimensionarse sobre ellos. Cuánta reserva mantenga usted más allá de eso forma parte de su propio plan de continuidad.
Fabricado en Alemania, con repuestos estándar en el servicio
Berg desarrolla y construye los generadores en su propia planta. La ingeniería y la fabricación son Made in Germany. Eso cuenta menos como etiqueta que como hecho práctico: los planos, el montaje y las personas que dimensionaron su configuración están en un mismo sitio, de modo que una pregunta técnica llega a alguien que puede responderla en lugar de a alguien que tiene que trasladarla.
Una vez en marcha la instalación, el acompañamiento llega a través de una red mundial de socios de servicio con línea directa a Alemania. Las piezas de desgaste son componentes estándar del mercado libre, lo que mantiene el servicio en competencia durante toda la vida de la máquina. En diez años esa diferencia suele pesar más que la diferencia en el precio de compra, y es la pregunta que conviene hacer a cada proveedor antes del pedido y no después.
FAQ: nitrógeno en el envasado de alimentos
El nitrógeno es químicamente inerte y constituye alrededor del 78 % del aire que le rodea. Dentro de un envase actúa desplazando el oxígeno y no actuando sobre el producto, y por eso el envasado en atmósfera modificada lo emplea como gas de relleno en tantas familias de producto. Lo que añade un generador es una pureza que usted ajusta en lugar de recibir: el contenido de oxígeno residual se mide de forma continua y se muestra en pantalla, de modo que una desviación aparece como alarma y no sobre un palé de producto terminado. Valorar si una especificación de gas concreta se ajusta a un producto concreto sigue formando parte de su propio sistema de seguridad alimentaria, junto con la película de envase, el proceso y la máquina.
En la práctica, entre 99,5 % y 99,9 %. Al 99,5 % el gas arrastra 5.000 ppm de oxígeno residual, al 99,9 % arrastra 1.000 ppm, y esas dos cifras fijan el suelo de lo que el envase puede alcanzar. Por debajo de 99,5 % es el propio gas el que empieza a limitar. Por encima de 99,9 % el límite ya ha pasado a la envasadora, de modo que la pureza adicional cuesta aire comprimido sin cambiar el envase. Deduzca la calidad de su propia especificación de oxígeno residual y de sus valores medidos en envase.
No hay una cifra única, porque el consumo depende del volumen del espacio de cabeza, del factor de barrido y de la cadencia, y no del tamaño de la máquina. Multiplique el espacio de cabeza de un envase por el factor de barrido que su máquina exige, el resultado por los envases por minuto y después por 60 para obtener Nm³/h. El factor de barrido es lo que más varía de una máquina a otra y conviene establecerlo en su propia línea antes de que nadie oferte equipo. Con varias líneas, aplique un factor de simultaneidad realista en lugar de sumar todos los picos.
Compruebe la cifra antes de que nadie oferte equipo. Multiplique su caudal de nitrógeno por el factor aire de la pureza elegida: 2,9 al 99,5 %, 3,4 al 99,9 %, 6,4 al 99,999 %. El envasado de alimentos se sitúa en el extremo bajo de esa escala, y por eso una instalación MAP necesita menos aire comprimido por metro cúbico de nitrógeno que casi cualquier otra aplicación. La calidad del aire cuenta tanto como el volumen, porque de ella depende la vida del tamiz. NITROBERG® requiere aire comprimido conforme a ISO 8573-1:2010 clase 1.4.1.
El depósito pulmón lleva la línea a través de interrupciones cortas, y esa es una de las razones por las que pertenece al proyecto y no a la lista de opciones. Más allá de eso, cuánta reserva mantenga es una decisión de continuidad que depende de su producto, de la duración de sus series y de lo que le cueste un lote interrumpido. Conviene resolverla en la fase de diseño, mientras un pulmón mayor o un respaldo en botellas todavía es barato de añadir.
La calidad del envase sigue al oxígeno residual del envase cerrado, y ese procede del barrido, de la máquina y del sellado al menos tanto como del gas. Un generador ajustado a la calidad que sus envases necesitan da el mismo resultado que un gas suministrado con la misma especificación. La diferencia está en cómo lo sabe: la pureza es un ajuste que usted elige y vigila de forma continua, no una cifra en un documento de entrega. Una desviación aparece por tanto como alarma en la línea y no más tarde en un ensayo de vida útil.
No. Las piezas de desgaste son componentes estándar y no un programa propietario, de modo que filtros y consumibles se compran en el mercado libre y las ofertas de servicio se pueden comparar. A lo largo de la vida de una máquina eso suele pesar más que la diferencia en el precio de compra. La garantía corre tres años y hasta cinco años en combinación con un contrato de servicio.
El generador mide la pureza del nitrógeno de forma continua con un analizador de circonio y muestra el valor en el HMI, junto con una curva de tendencia del proceso en marcha. Los valores de sensor y las horas de funcionamiento pasan a un almacenamiento de larga duración para su análisis posterior, y las alarmas llevan marca de tiempo con pista de auditoría completa, de modo que una desviación y su confirmación siguen siendo trazables mucho después del turno que las produjo. Sus registros de calidad se apoyan así en una medición hecha sobre el gas que usted realmente produjo, y no en un certificado que llega con una entrega.